Wie viel mehr
kann Ihre Linie?
Wir finden die Ursachen für OEE-Verluste.
Und entwickeln mit Ihrem Team die passende technische Änderung.
Wir finden die Ursachen für OEE-Verluste.
Und entwickeln mit Ihrem Team die passende technische Änderung.
01 | DIE LINIE
Stillstände, langsame Zyklen oder Ausschuss? Wir betrachten zuerst das Ergebnis der gesamten Linie.
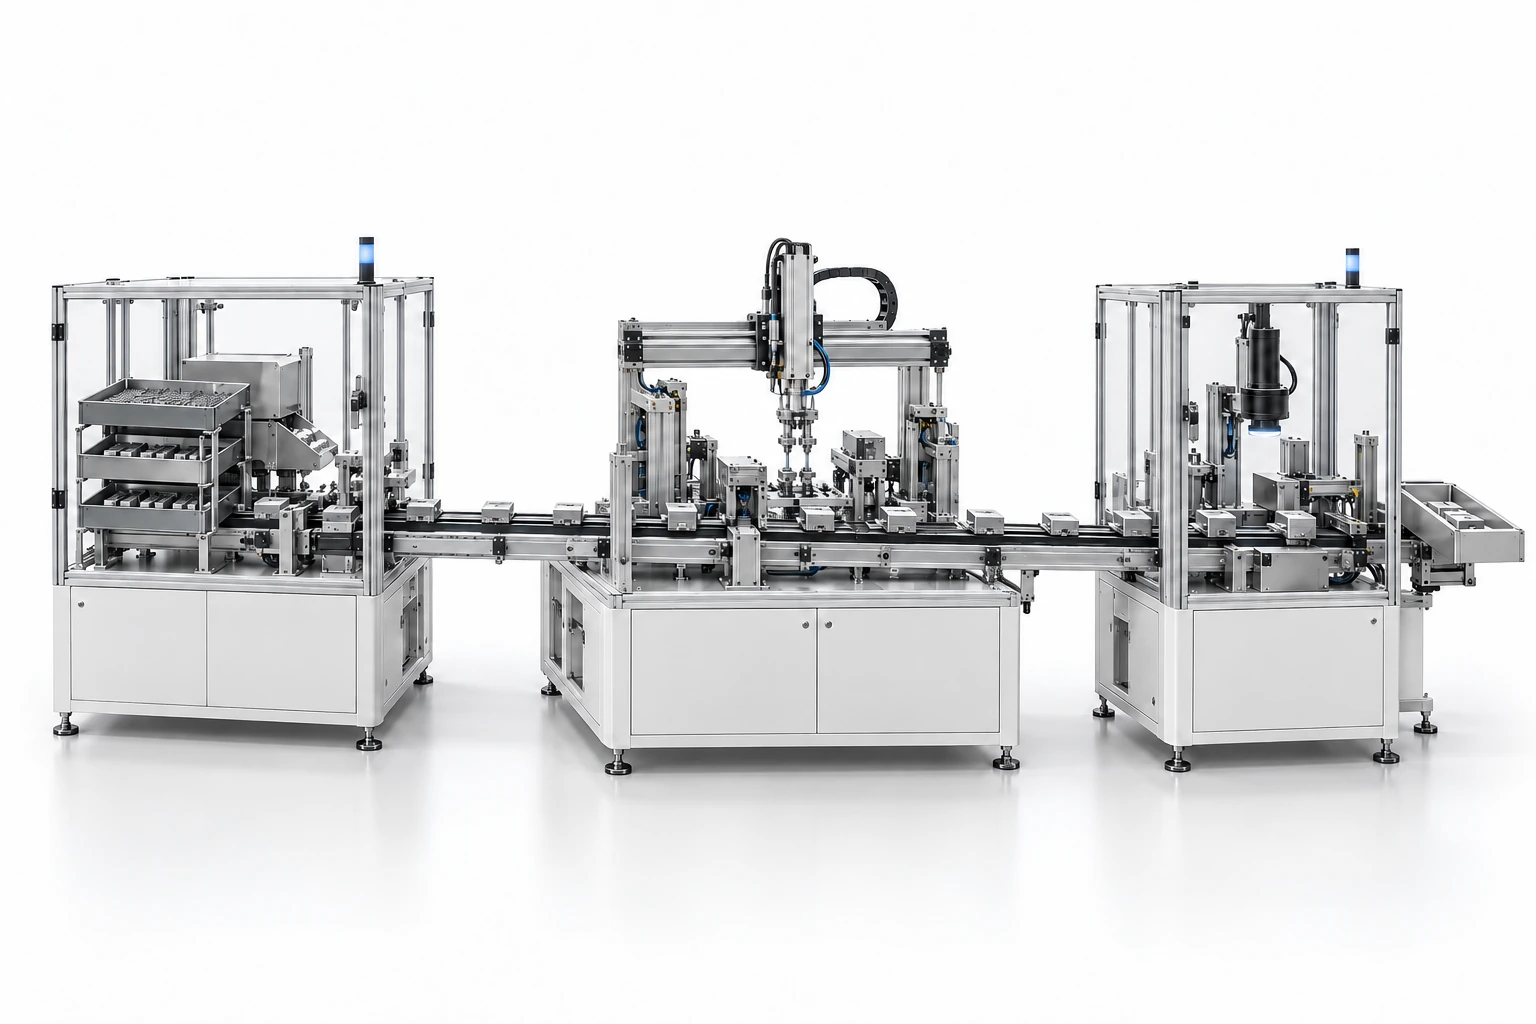
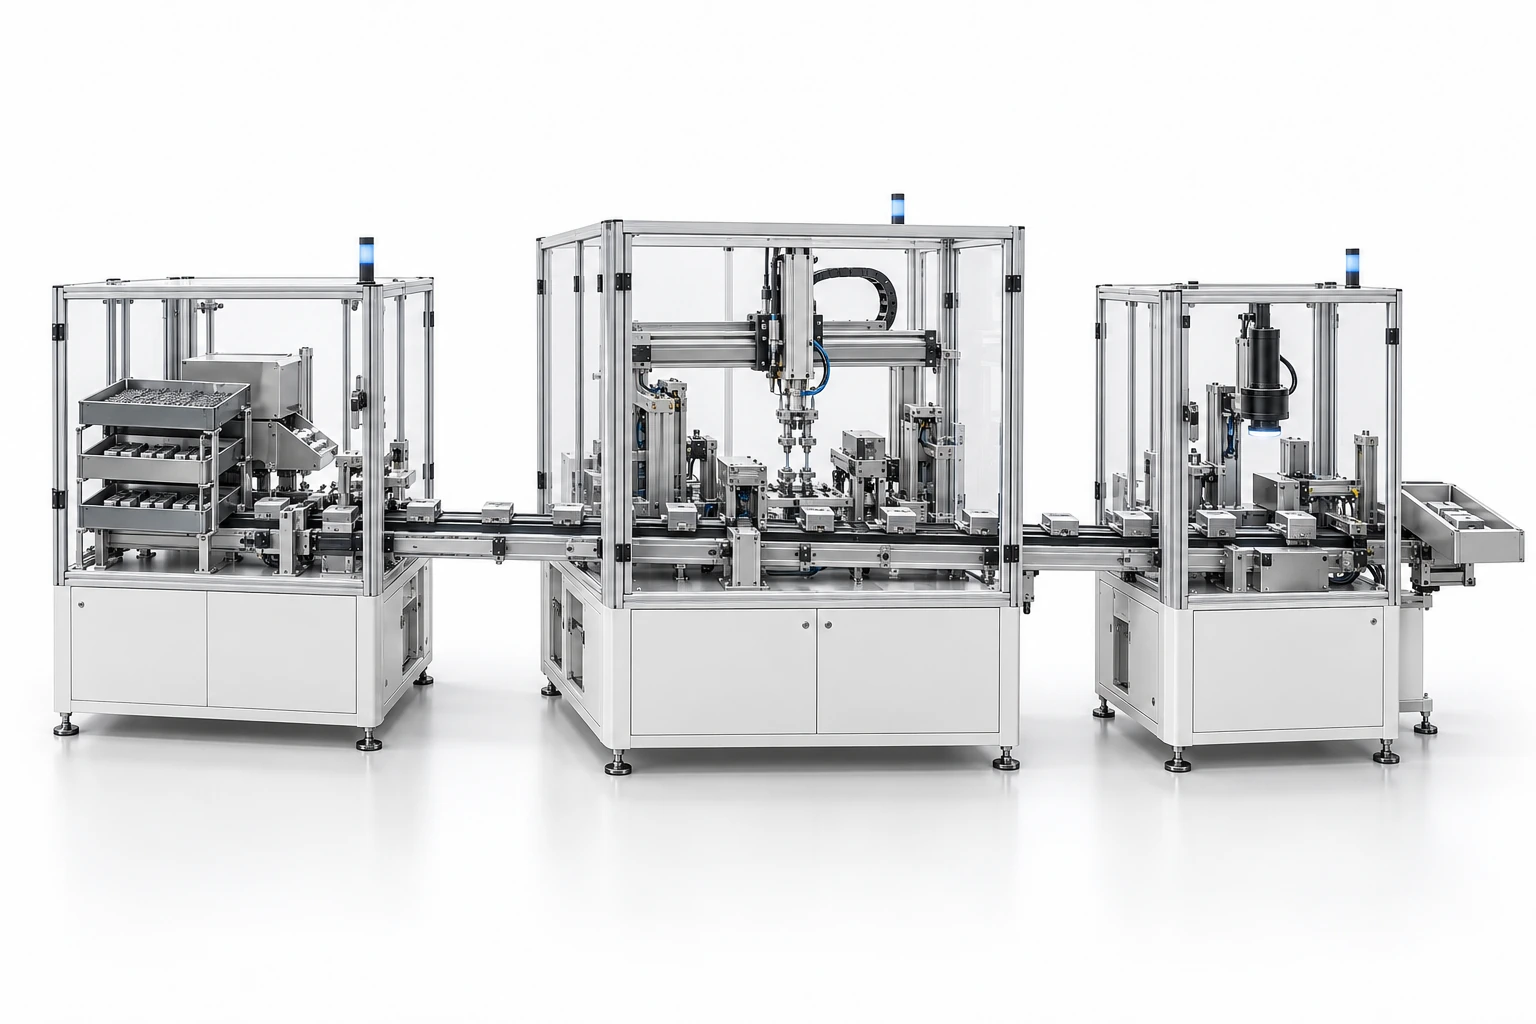
KI-generierte technische Illustration. Ansicht zur Analyse, kein Kundenwerk und keine Betriebsanweisung.
Der wirksame Eingriff
Die langsamste Station bestimmt den Ausstoß. Entscheidend ist, welche technische Änderung genau dort Zeit freisetzt.
Konstruktiver Ansatz: Bereitstellung näher an die Fügeposition rücken und den Teilewechsel mit einem Doppelgreifer ermöglichen.
THEORETISCHER LINIENAUSSTOSS
300Teile / Stunde
Station 2 benötigt 4 Sekunden zum Handhaben und 8 Sekunden zum Fügen. Die 12 Sekunden begrenzen die Linie auf 300 Teile pro Stunde.
Vorbereiten dauert jetzt 6 statt 8 Sekunden. Fügen benötigt weiterhin 12 Sekunden. Der theoretische Ausstoß bleibt bei 300 Teilen pro Stunde.
Im Beispiel laufen die 4 Sekunden Handhabung mit dem Doppelgreifer während des 8-Sekunden-Fügeprozesses. Der Linientakt sinkt auf 8 Sekunden: theoretisch 450 Teile pro Stunde.
+50 % theoretische Kapazität im Modell
Illustratives Beispiel, keine Kundenmessung. Kapazität = 3.600 Sekunden ÷ langsamste Station. Idealisiert ohne Störungen, Ausschuss oder Materialmangel; Bewegung im Zeitraffer. Die tatsächliche OEE berücksichtigt Verfügbarkeit, Leistung und Qualität. Ein Anstieg der theoretischen Kapazität ist kein OEE-Nachweis.
Wir prüfen, welcher Eingriff Ihre Linie wirklich weiterbringt.
Bis ins konstruktive Detail
Manchmal beginnt der Taktverlust an einer kleinen Kante. Wir prüfen auch, wie Bauteil, Vorrichtung und Arbeitsplatz den Ablauf beeinflussen.
Trifft das Teil schräg auf eine scharfe Eintrittskante, kann es verkanten. Der Fügevorgang muss wiederholt oder die Störung behoben werden.
Eine Einführfase und Zentrierung können das Fügen erleichtern. Ob sich Stillstände, Taktzeit und Gutteilquote verbessern, zeigt die Nachmessung an der Linie.
Konstruktives Prinzipbeispiel · keine Kundenmessung. Vereinfachte Schnittdarstellung.
01 Bauteil
Eindeutige Orientierung und montagegerechte Geometrie können Fehlfügungen vermeiden und die Gutteilquote verbessern.
02 Vorrichtung
Passende Führungen, Aufnahmen und Zentrierungen können Verklemmen verhindern und störungsbedingte Stillstände reduzieren.
03 Arbeitsplatz
Griffgünstige Teilebereitstellung und abgestimmte Arbeitsschritte können den Zyklus verkürzen. Die Wirkung auf den Linientakt wird geprüft.
Wirkung braucht einen Nachweis
Zwei anonymisierte Promotex-Fälle zeigen, welche Eingriffe aus der Beobachtung an einer Linie entstehen.
PROMOTEX · TEILAUTOMATISIERTE LINIE
Vor zwei Handstationen stauten sich Werkstückträger. Dahinter warteten die Anlagen. Die Beobachtung zeigte lange Greifwege, Suchbewegungen und Tätigkeiten mit nur einer Hand.
Material an den Fügeort rücken. Behälter zum Greifen auslegen. Geeignete Bewegungen mit beiden Händen ausführen.
An den beiden Handstationen sank die Taktzeit um 16 %, die Linientaktzeit um 13 %. Gemessen nach einem Produktionstag, Investition unter 500 € je Arbeitsplatz. Eine Messung der OEE nach dem Umbau ist in diesem Fall nicht dokumentiert.
LINIENTAKTZEIT IM BERICHT
−13%
weniger Zeit pro Teil an der Linie
Promotex-Projekt, Fall 2, anonymisiert.
Einzelfall, keine Ergebnisgarantie.
Promotex-Projekt, Fall 1, anonymisiert. Die Animation zeigt ein eigenständiges Prinzipbeispiel, nicht die Konstruktion dieses Falls.
Vom Verdacht zur Entscheidung
01Daten und Definitionen klären
Geplante Zeit, Solltakt, Gutteile: Wir gleichen Ihre Kennzahlen mit den Stückzahlen ab. Gemeinsam mit den Menschen, die die Linie kennen.
Ergebnis: ein gemeinsames Bild der Ausgangslage.
02Den Engpass an der Linie prüfen
Wir verbinden Steuerungsdaten und direkte Beobachtung. Dazu prüfen wir Bauteil, Vorrichtung, Materialbereitstellung und Bewegungsablauf an der begrenzenden Station.
Ergebnis: Ursache und begrenzende Station.
03Technik in eine Entscheidung übersetzen
Technisches Potenzial, nutzbare Mehrmenge und tatsächliche Kostenwirkung werden getrennt bewertet. Sie erhalten priorisierte Maßnahmen mit Aufwand und einem Vorschlag zur Umsetzung.
Ergebnis: eine Vorlage für Produktion, Controlling und Geschäftsführung.
04Ändern und an der Linie nachmessen
Die Umsetzung planen wir mit Ihrem Team, der Entwicklung und bei Bedarf dem Anlagenbauer. Anschließend prüfen wir die Wirkung mit derselben Messdefinition an der gesamten Linie.
Ergebnis: nachvollziehbare Wirkung und Routinen im Werk.
Aus einer Kennzahl wird eine Entscheidung
Ein Rechenbeispiel. Ihre Annahmen. Zwei getrennte wirtschaftliche Wege.
ZUSÄTZLICHER DECKUNGSBEITRAG / JAHR
352.800 €
Bei verkaufbarer Mehrmenge am Engpass.
Stationäres Modell für ein volles Betriebsjahr. Anlauf, laufende Mehrkosten und weitere Wechselwirkungen sind nicht automatisch berücksichtigt. Verschobene Investitionen sind keine jährliche Ergebnisverbesserung.
Ein Potenzialmodell, keine Prognose. Die verwendeten Annahmen werden im Assessment überprüft.
Christian KaiserGeschäftsführer Promotex / Covalex
Persönlich verantwortet
Christian Kaiser führt Ihr Projekt. Für Zykluszeiten, Bewegungsanalyse, Steuerungsdaten, Konstruktion und Qualität kommen bei Bedarf Spezialisten aus seinem Netzwerk hinzu.
Gemeinsam mit Ihrem Team verbindet Covalex technische Detailarbeit mit wirtschaftlicher Bewertung. Vorhandene Systeme und die Erfahrung im Werk sind der Ausgangspunkt.
Direkt an der Anlage. Unabhängig von Software. Mit Ihrem Team.
Vor dem ersten Gespräch
Wenn eine andere Frage Sie beschäftigt, sprechen wir darüber.
Wir haben MES und Lean. Was ergänzt Covalex?
Vorhandene Daten zeigen oft, dass ein Ziel verfehlt wird. Covalex verbindet sie mit Beobachtung an der Anlage, prüft die Definitionen und sucht die Ursache am tatsächlichen Engpass. Ihr Team bleibt Teil der Lösung.
Brauchen wir neue Software oder Messtechnik?
Das wird aus der Fragestellung abgeleitet. Zunächst nutzen wir vorhandene Steuerungs-, Produktions- und Qualitätsdaten. Zusätzliche Messtechnik wird nur vorgeschlagen, wenn sie die relevante Frage besser beantwortet. Covalex verkauft keine Software.
Was bedeuten die zehn Arbeitstage?
Sie beschreiben den vorgesehenen Zeitraum für das Assessment ab vereinbartem Projektstart. Linienzahl, Datenzugang, Beobachtungsumfang und Ergebnis werden vorher festgelegt. Es sind keine zehn zugesagten Präsenztage und keine Garantie für einen sofortigen Projektbeginn.
Was, wenn wir die Mehrmenge nicht verkaufen können?
Dann entsteht daraus kein zusätzlicher Deckungsbeitrag. Ein Nutzen kann in tatsächlich vermiedenen Schichten, Überstunden oder anderen Kosten liegen. Der Rechner trennt diese Fälle. Technisches Potenzial allein rechtfertigt noch kein Projekt.
Sind die Referenzergebnisse auf unsere Linie übertragbar?
Die Fälle zeigen eine Arbeitsweise und konkrete Einzelergebnisse. Sie sind keine Ergebnisgarantie. Entscheidend sind Ihre Ausgangslage, die OEE-Definition, der Engpass, Nachfrage und umsetzbare Maßnahmen. Referenzdetails stimmen wir im persönlichen Gespräch ab.
Arbeitet Covalex auch mit anderen Beratungen?
Ja. Christian Kaiser und sein Netzwerk können als Fachpartner die Messung und technische Analyse an der Anlage übernehmen. Rollen, Vertraulichkeit, Auftritt beim Endkunden und Ergebnisformat werden vorab vereinbart.
Die nächste Entscheidung beginnt hier
Messen, Wickeln und Hairpin, Rotor und Stator, Kosten, Automatisierung, Zusammenarbeit. Jede Antwort nennt ihre Herkunft.
Die nächste Entscheidung beginnt hier
Ein erstes Gespräch über Ihre Situation.
Mit Christian Kaiser. Ohne Verpflichtung.

Eine Marke der Promotex Gruppe